بهینه سازی سیستم تخلیه از کف (EBT) کورههای قوس الکتریکی
سیستم تخلیه خارج از مرکز از کف کوره (Eccentric Bottom Tapping یا EBT) یکی از مهمترین فناوریهای مورد استفاده در کورههای قوس الکتریکی مدرن است که با هدف افزایش راندمان تخلیه مذاب، کاهش انتقال سرباره به پاتیل و بهبود کیفیت فولاد توسعه یافته است.
1- مقدمه
سیستم تخلیه خارج از مرکز از کف کوره قوس (Eccentric Bottom Tapping یا EBT) یکی از مهمترین فناوریهای مورد استفاده در این کورههای مدرن است که با هدف افزایش راندمان تخلیه مذاب، کاهش انتقال سرباره به پاتیل و بهبود کیفیت فولاد توسعه یافته است.
این فناوری نخستین بار در سال ۱۹۷۸ توسط شرکتهای Demag-Mannesmann و Thyssen در آلمان طراحی و به صنعت فولاد معرفی شد. پس از آن، با توجه به مزایای قابل توجه عملیاتی، به تدریج جایگزین سیستمهای سنتی تخلیه از دهانه جانبی از طریق ناودانی (Spout tapping) شد و امروزه در اکثر کورههای قوس الکتریکی با ظرفیت متوسط و بالا مورد استفاده قرار میگیرد.
در این سیستم، مجرای تخلیه در بخش کف کوره و با فاصله تقریبی ۲۰ تا ۶۰ سانتیمتر از دیواره داخلی نصب میشود. این موقعیت موجب میشود تخلیه مذاب با حداقل آشفتگی، کمترین میزان انتقال سرباره و بیشترین بازده انجام شود. آببندی مناسب این مجرا نیز از نشت مذاب در طول عملیات ذوب جلوگیری میکند. در شکل زیر نمای شماتیک مقطع عرضی یک کوره قوس الکتریکی با مجرای تخلیه خارج از مرکز (EBT) نشان داده است.
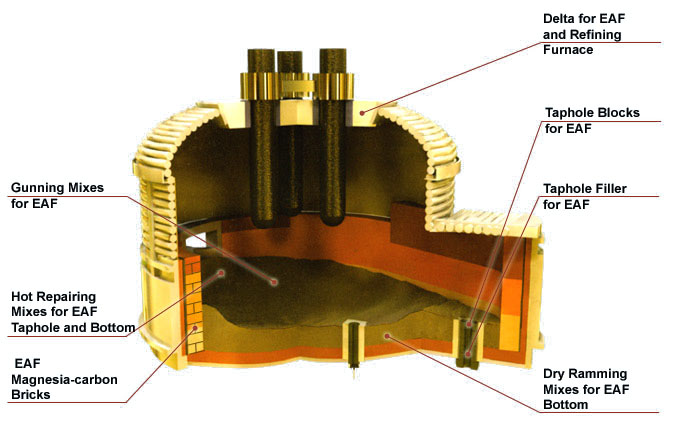
شکل 1. نمای شماتیک مجرای تخلیه EBT
2- مزایای استفاده از سیستم EBT
استفاده از سیستم تخلیه EBT، مزایای متعددی نسبت به روشهای کلاسیک تخلیه جانبی از طریق ناودانی (Spout tapping) دارد که مهمترین آنها عبارتاند از:
2 -1 - جلوگیری از انتقال سرباره : مهمترین مزیت EBT، کاهش ورود سرباره به داخل پاتیل است. در این روش، تا پایان عملیات تخلیه، بخش عمده سرباره در داخل کوره باقی میماند و فولاد نسبتاً تمیز وارد پاتیل میشود. این موضوع کیفیت عملیات متالورژی ثانویه را بهبود داده و مصرف فروآلیاژها را کاهش میدهد.
2 -2 - افزایش عمر نسوز: به دلیل افزایش سطح دیوارههای آبخنککننده و کاهش تمرکز حرارتی، عمر آستر نسوز کوره افزایش یافته و مصرف نسوز به ازای هر تن فولاد کاهش پیدا میکند. همچنین هزینههای تعمیرات و عملیات گانینگ نیز کمتر خواهد شد.
2 -3 - کاهش مصرف انرژی : کاهش زاویه تخلیه باعث کوتاهتر شدن طول شینههای جریان الکتریکی، کاهش امپدانس مدار، افزایش ضریب توان و در نهایت کاهش مصرف انرژی الکتریکی میشود. علاوه بر این، مدت زمان ذوب نیز کاهش یافته و بهرهوری کوره افزایش پیدا میکند.
2 -4 - افزایش ظرفیت تولید : کاهش زمان تخلیه و کوتاهتر شدن سیکل ذوب موجب افزایش تعداد ذوب روزانه و در نتیجه افزایش ظرفیت تولید سالانه کارخانه میشود.
3- طراحیهای نوین سیستم EBT و بهینهسازی مجرای تخلیه
با توسعه کورههای قوس الکتریکی با ظرفیت بالا، طراحی سیستم EBT نیز دستخوش تغییرات اساسی شده است. هدف اصلی این تغییرات، افزایش عمر نسوز، کاهش زمان تخلیه، بهبود کیفیت جریان مذاب و افزایش قابلیت اطمینان سیستم بوده است. در نسلهای اولیه، مجرای تخلیه دارای مقطع استوانهای ساده بود، اما بررسیهای عملیاتی نشان داد که این طراحی موجب تمرکز تنش، افزایش سرعت فرسایش نسوز و تغییر نامناسب الگوی جریان فولاد مذاب میشود. اما در نسلهای جدید، طراحی مجرای تخلیه با استفاده از شبیهسازی دینامیک سیالات محاسباتی (Computational Fluid Dynamics - CFD)، بهینه شده است. این روش امکان بررسی رفتار جریان فولاد مذاب، توزیع سرعت، افت فشار و میزان آشفتگی را پیش از ساخت تجهیزات فراهم میکند.
اما صنعت فولاد در سراسر جهان در حال گذار به سوی تحول موسوم به «فولاد سبز» است. تولیدکنندگان برای کاهش انتشار گازهای گلخانهای، در حال تغییر روش تولید فولاد اولیه از مسیر کوره بلند به روش تولید فولاد با انرژی الکتریکی هستند؛ بهطوری که فرآیند ذوب گیری از کوره قوس الکتریکی، با فرآیند احیای مستقیم و با استفاده از هیدروژن، ترکیب میشود. این تغییر، منجر به ساخت تعداد قابلتوجهی کوره قوس الکتریکی جدید در سراسر جهان شده است که اغلب ظرفیت تخلیه (وزن ذوب) آنها ۳۰۰ تن یا بیشتر است. شرکت RHI Magnesita برای پشتیبانی از این تحول صنعتی، بررسی هایی روی سیستمهای تخلیه مناسب برای این کورههای قوس الکتریکی بسیار بزرگ (XXL) توسعه داده که نتایج آن نیز برای کوره های کوچک تا تناژ تخلیه 45 تن قابل استفاده می باشد.
این شرکت در راستای حمایت از این تحول صنعتی، فناوری تخلیه اثباتشدهای را ارائه میدهد که:
- ایمنی فرآیند،
- طول عمر بالای مجرای تخلیه
- و زمان کوتاه تخلیه را تضمین میکند.
این شرکت دهه هاست که سیستمهای تخلیه با عملکرد بالا برای کورههای قوس الکتریکی را به مشتریان در سراسر جهان عرضه میکند. از آن زمان ها تاکنون، فناوری EBT تکامل یافته و از شکل ساده استوانهای به شکل مخروطی و در نهایت به طرحهای مجرای تخلیه EAF بهینهسازیشده با روش CFD (دینامیک سیالات محاسباتی) تغییر شکل داده است (شکل 2).
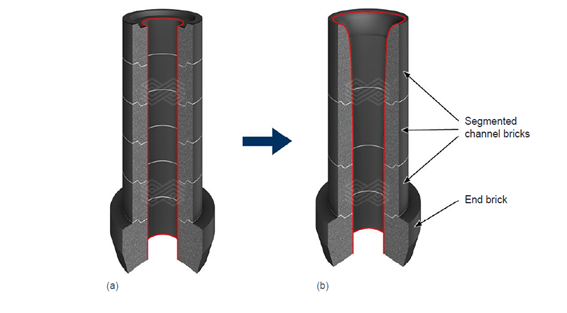
شکل2 .(a) طراحی استوانهای و (b) طراحی بهینه شده با CFD برای مجرای EBT.
بهینهسازی مجرای تخلیه با استفاده از روش CFD مزایای متعددی به همراه دارد، از جمله:
• کاهش زمان تخلیه از طریق دبی بالاتر و افزایش توان عبوری (شکل 3).
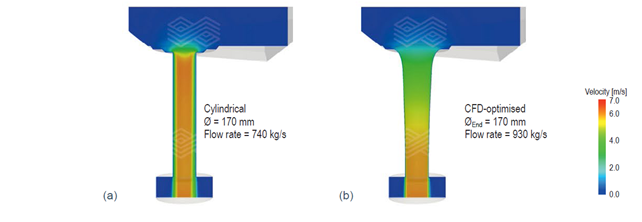
شکل3. مقایسه دبی جریان بین (a) طراحیهای استوانهای و (b) طراحیهای کانال EBT بهینهسازیشده با CFD.
• افزایش طول عمر مجرای تخلیه به دلیل جریان غیرمتلاطم (آرام) مذاب فولاد در داخل مجرا، که منجر به کاهش سایش مکانیکی میشود (شکل 4).
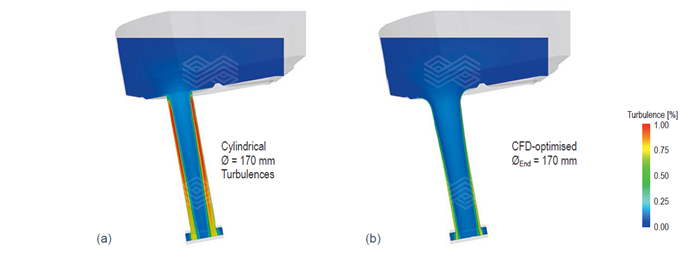
شکل 4.مقایسه تلاطمهای درون کانال تخلیه بین طراحیهای (a) استوانهای و (b) کانال EBT بهینهسازیشده با CFD.
• کاهش خطر اکسیداسیون مجدد و جذب هیدروژن/نیتروژن به دلیل یکپارچگی و انسجام جریان خروجی (ناشی از تلاطم کمتر در مجرا) (شکلهای 5 و 6).
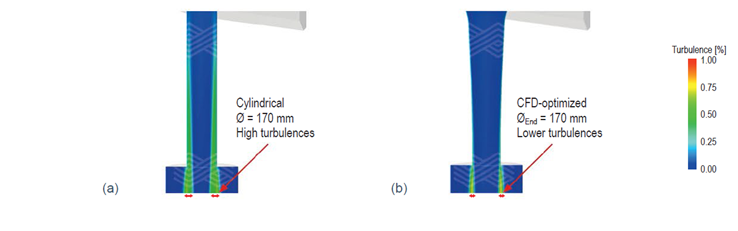
شکل 5.مقایسه تلاطمها در آجر انتهایی میان (a) طراحیهای استوانهای و (b) طراحیهای بهینهسازیشده با CFD برای کانالEBT.
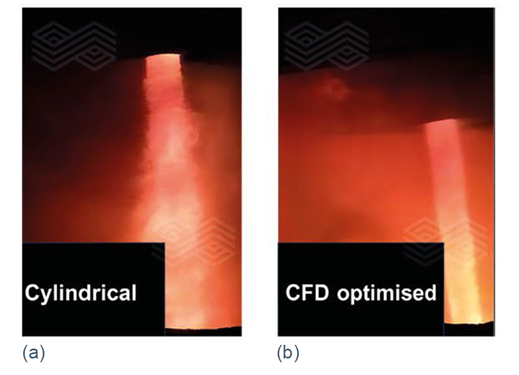
شکل6. مقایسه جریانهای خروجی از مجرای تخلیه میان (a) طراحی استوانهای و (b) طراحی کانال EBT بهینهسازیشده باCFD .
• کاهش انتقال سرباره (slag carry-over) به دلیل کاهش تشکیل گرداب (شکل 7).
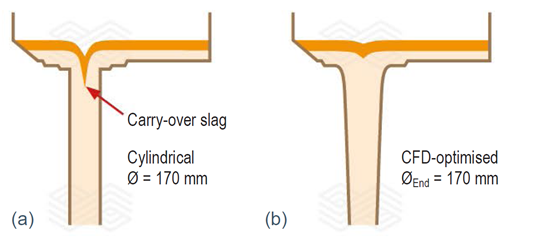
شکل 7. مقایسه تشکیل گرداب میان (a) طراحیهای استوانهای و(b) طراحیهای کانال EBT بهینهسازیشده باCFD.
3 -1 - مطالعات موردی در خصوص مجراهای تخلیه بهینهسازیشده با CFD:
در ادامه، نمونهای از مقایسهایی بین طراحی استوانهای و طراحی بهینهسازیشده با CFD برای مجرای تخلیه یک کوره EBT با ظرفیت ۸۰ تن ارائه شده است. عمر مفید کلی نسوز کوره حدود ۳۰۰ ذوب (Heat) بود و الزام اصلی برای مجرای تخلیه، به حداقل رساندن زمان توقف عملیات، جهت تعمیر یا تعویض آن بود. عمر مفید معمول مجرای تخلیه تقریباً ۱۱۰ ذوب بود. شکل 8 مقایسهای مستقیم میان طراحیهای استوانهای و بهینهسازیشده با CFD برای مجرای تخلیه این واحد تولید فولاد را نشان میدهد.
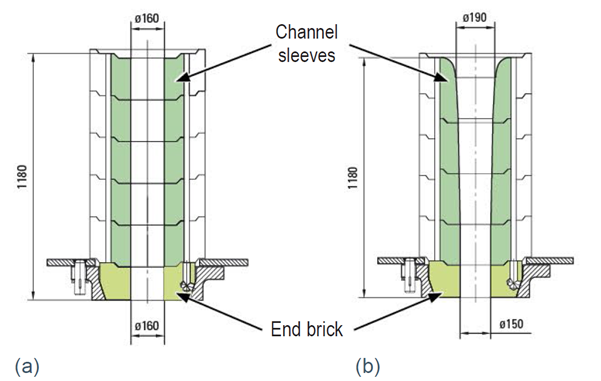
شکل8. مقایسه بین طراحیهای (a) استوانهای و (b) بهینهسازیشده با CFD برای مجرای تخلیه (Taphole) در کوره EBT هشتاد تنی.
در طراحی استوانهای، قطر داخلی ۱۶۰ میلیمتر بود، در حالی که نسخه بهینهشده با CFD دارای قطر ورودی،۱۹۰ میلیمتر و قطر خروجی ۱۵۰ میلیمتر بود. با پیشرفت سایش نسوز، قطر مجرای تخلیه افزایش مییابد که امکان جریان سریعتر فولاد و در نتیجه کاهش زمان مورد نیاز برای تخلیه را فراهم میکند. اگر زمان تخلیه بیش از حد کوتاه شود، این امر نشاندهنده سایش بحرانی و شدید EBT است که در آن صورت باید تعمیر یا تعویض شود.
شکل 9 مقایسهای مستقیم میان طراحیهای مجرای تخلیه استوانهای و بهینهشده با CFD از نظر زمان تخلیه در ذوبهای متوالی ارائه میدهد. مجرای تخلیه بهینهشده با CFD سایش کمتری نشان داد (شیب خط آبی در شکل 9) که منجر به افزایش طول عمر مجرا از ۱۱۰ ذوب به ۱۴۰ ذوب پیش از نیاز به تعمیر شد. علاوه بر این افزایش ۲۷ درصدی طول عمر با هندسه بهینهشده با CFD، زمان اولیه تخلیه نیز بهطور قابلتوجهی از حدود ۳۰۰ ثانیه به ۲۰۰ ثانیه کاهش یافت.
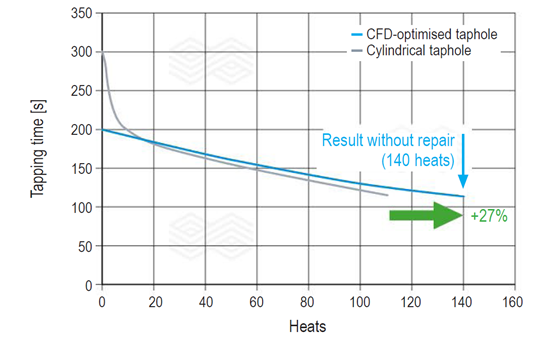
شکل 9. افزایش طول عمر مجرای تخلیه با تغییر طراحی از حالت استوانهای به طراحی بهینهسازیشده با روش CFD در یک کوره EBT با ظرفیت ۸۰ تن.
مثال بعدی مقایسهایی مشابه را در یک واحد تولیدی فولاد با کوره ۱۲۵ تنی ارائه میدهد. در این سناریو، مجرای استوانهای دارای قطر داخلی ۱۸۰ میلیمتر بود، در حالی که مجرای بهینهشده با CFD قطر ورودی ۱۹۰ میلیمتر و قطر خروجی ۱۶۰ میلیمتر داشت. همانطور که در شکل 10 نشان داده شده است،طول عمر مجرای تخلیه بهینهشده با CFD از ۱۳۴ ذوب به ۱۹۰ ذوب افزایش یافت (بهبودی ۴۲ درصدی)، درحالی که زمان اولیه تخلیه از حدود ۲۵۰ ثانیه به تقریباً ۲۱۰ ثانیه کاهش پیدا کرد.بار دیگر، نرخ سایش در طراحی مجرای تخلیه بهینهشده با CFD بهوضوح کمتر بود.
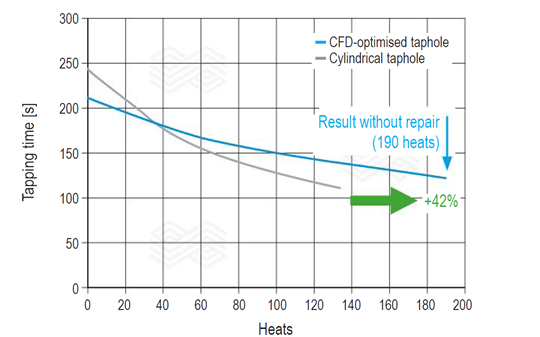
شکل10. افزایش طول عمر مجرای تخلیه با تغییر طراحی از حالت استوانهای به طراحی بهینهسازیشده با روش CFD در یک کوره EBT با ظرفیت ۱۲۵ تن.
در یک مطالعه موردی دیگر نیز، مقایسهایی مستقیم بین طراحی استاندارد استوانهای مجرای تخلیه و مجرای بهینهشده با CFD که در یک کوره قوس الکتریکی ( ۴۵ تنی) استفاده شده، ارائه شده است. این کوره دارای میانگین طول عمری در حدود ۴۰۰ ذوب بوده و میانگین طول عمر مجرای تخلیه بدون نیاز به تعمیر، ۲۱۵ ذوب بود. هدف، دستیابی به حدود ۲۸۰ ذوب (Heat) تا پایان یک هفته بود که تحقق آن تنها با انجام تعمیرات تکمیلی لولهگذاری امکانپذیر میشد. طراحی کانال استوانهای دارای قطر داخلی اولیه ۱۳۰ میلیمتر بود، در حالی که طراحی بهینهسازیشده با روش CFD، قطر داخلی اولیهای معادل ۱۶۰ میلیمتر در ورودی و ۱۲۰ میلیمتر در خروجی داشت. از هر یک از طرحهای کانال، ۶ نمونه در همان بازه زمانی مورد آزمایش قرار گرفتند. شکل 11 مقایسهای از طول عمرهای حاصلشده را نشان میدهد.
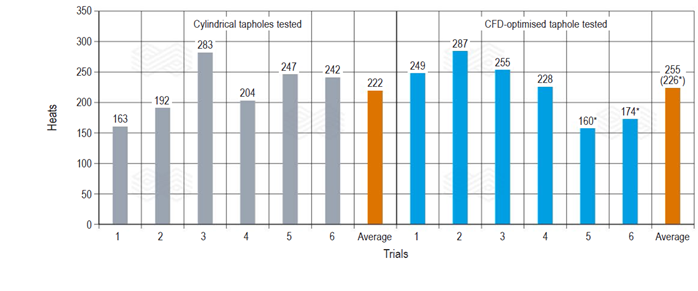
شکل 11. طول عمرهای محققشده برای مجرای تخلیه در طراحیهای استاندارد استوانهای و طراحیهای کانال بهینهسازیشده با CFD.
تعداد ۱۶۰ و ۱۷۴ ذوب (Heat) ثبتشده برای طراحی کانال بهینهسازیشده با CFD در آزمایشهای ۵ و ۶، ناشی از توقفهای زودهنگام به دلایل لجستیکی بود. با صرفنظر کردن از این نتایج، میانگین طول عمر کانال بهینهسازیشده با CFD به ۲۵۵ ذوب میرسد که در مقایسه با ۲۲۲ ذوب برای طراحی کانال استوانهای، نشاندهنده افزایشی ۱۵ درصدی است.
شکل ۱2 زمان تخلیه (Tapping time) دو طراحی کانال را برای دو دورهی عملیاتی که بیشترین طول عمر را در طول آزمایش داشتند، مقایسه میکند. این نتایج نشان میدهد که زمان اولیه تخلیه برای هر دو کانال مشابه و در حدود ۲ دقیقه بوده است. با این حال، در حالی که زمان تخلیه کانال استوانهای بهسرعت کاهش مییافت، زمان تخلیه کانال بهینهسازی شده با CFD با آهنگی بسیار کندتر کاهش پیدا میکرد. در این کارخانه ، حداقل زمان مجاز برای تخلیه ۱ دقیقه تعیین شده بود. از آنجا که کانال استوانهای خیلی سریع به این حد میرسید و برخلاف کانال بهینهسازیشده با CFD به پایداری نرسید، پس از حدود ۲۰۹ ذوب نیاز به تعمیر پیدا کرد. تعمیر دیگری نیز پس از ۲۴۵ ذوب برای کانال استوانهای انجام شد، در حالی که کانال بهینهسازیشده با CFD تنها یک بار در ۲۵۶ ذوب نیاز به تعمیر داشت. بهوضوح مشخص است که کانال بهینهسازیشده با CFD نرخ سایش کمتری از خود نشان داد که منجر به کاهش نیاز به تعمیر و نگهداری و افزایش زمان تولید شد.
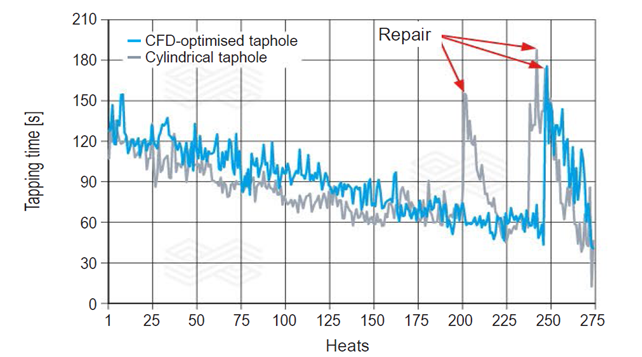
شکل12. مقایسه زمان تخلیه در طرحهای استوانهای و طرحهای بهینهسازیشده با CFD در یک کوره EBT با ظرفیت ۴۵ تن، بهمراه نیازهای تعمیراتی.
شکل 13 نتیجه بهینه سازی EBT برای کورههای با ظرفیت XXL جهت دستیابی به عملکرد بهینه میباشد. برای این نوع نصب مجرای تخلیه، به قطر خارجی بیشتری برای غلافهای مجرا نیاز بود؛ که در این مورد خاص، قطر ۴۵۰ میلیمتر در مقایسه با اندازه استاندارد ۳۵۰ میلیمتر مد نظر قرار گرفت.
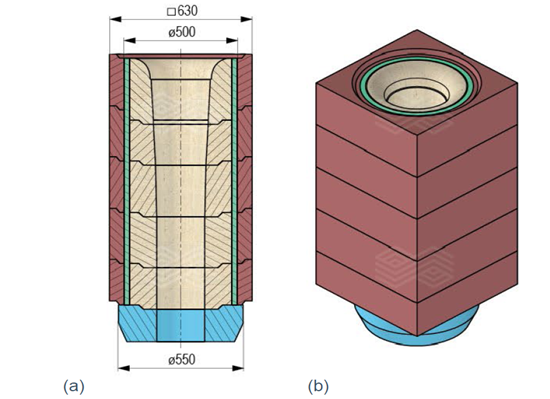
شکل 13. سیستم تخلیه برای یک کوره قوس الکتریکی۳۵۰ تنی: (a) مقطع عرضی از آجرهای مجرای داخلی و غلاف بیرونی، و (b) نمای بیرونی راهکار EBT برای ابعاد XXL.
قطر مجرای داخلی در سمت خروجی در آجر انتهایی (End brick) برابر با ۲۱۰ میلیمتر بود. به دلیل ابعاد بزرگ آجرهای مجرا، غلافهای (sleeves) بیرونی نیز به قطر داخلی بیشتر (۵۰۰ میلیمتر) و خارجی بیشتر (۶۳۰ میلیمتر) نیاز داشتند. این موضوع مسئلهایی بالقوه ایجاد کرد: فضای بین پوسته خارجی کانالِ محل تخلیه (Taphole) و غلافهای بیرونی ،که شکاف حلقوی (Ring gap) نامیده میشود و در شکل 12 با رنگ سبز مشخص شده که توسط آجر انتهایی آببندی نمیشد، زیرا قطر خارجی استاندارد جهانی برای آجر انتهایی ۴۵۷ میلیمتر است. برای رفع این مشکل، یک آجر بیونی با ابعاد بسیار بزرگ (XXL) طراحی و اجرا شد. با استفاده از این آجر انتهایی جدید (با قطر خارجی ۵۵۰ میلیمتر)، امکان آببندی ایمن شکاف حلقوی فراهم گردید. عمر مفید استاندارد نسوزِ این کوره ۳۵۰ تنی، ۳۴۰ ذوب (Heat) بود که نرخ تولید آن تقریباً ۱۷۰ ذوب در هفته برآورد میشد؛ بنابراین، هدفگذاری برای عمر مفید مجرای تخلیه نیز روی ۱۷۰ سیکل تنظیم شد. زمان اولیه تخلیه مذاب حدود ۲۲۰ تا ۲۵۰ ثانیه بود. با بهکارگیری طراحیِ بهینهشده به روش CFD، زمان تخلیه پس از ۱۵۰ سیکل معمولاً به حدود ۱۲۰ ثانیه کاهش مییافت؛ این بدان معنا بود که دستیابی ایمن به عمر مفیدِ هدف (۱۷۰ سیکل) بدون کاهش زمان تخلیه به کمتر از حداقلِ مجاز ۶۰ ثانیه، امکانپذیر بود.
4- منبع
Christmann et al., “XXL Electric Arc Furnace Taphole Solution”, RHI Magnesiat Bulletin 2025, pp. 39–43